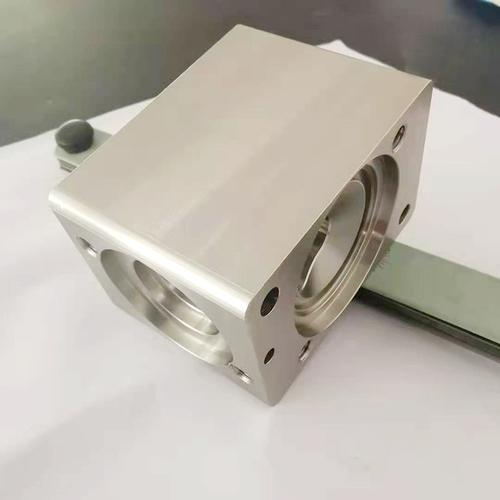
在制造业高速发展的今天,非标机械零件的定制需求日益增长。无论是自动化设备、精密仪器,还是汽车、航空航天领域的核心部件,都离不开高质量的五金加工与机加工服务。其中,CNC加工定制与数控车床加工作为两大主流工艺,成为机械零件定做时绕不开的关键环节。本文将围绕五金加工机加工零件的定做流程、工艺特点与选型要点展开系统解析,帮助您高效完成从图纸到成品的定制过程。\n\n## 一、为什么选择CNC加工与数控车床加工定制机械零件?\n\n传统手工或普通机床加工依赖操作工的经验,精度与效率难以兼得。而CNC(计算机数控)加工通过数字化程序控制刀具路径,可实现微米级精度,特别适合形状复杂的机械零件。数控车床加工则专注于回转体零件,如轴、套、盘、环等,能一次装夹完成车削、镗孔、切槽、车螺纹等多道工序。二者结合,几乎覆盖了所有金属与非金属机械零件的定做需求。\n\n核心优势体现在:\n- 精度高:尺寸公差可稳定控制在±0.01mm以内,满足精密配合要求;\n- 一致性好:批量加工时,首件与末件尺寸几乎无差异;\n- 效率高:自动化换刀与高速切削,大幅缩短交期;\n- 柔性高:修改图纸后仅需调整程序,无需更换大量工装。\n\n## 二、五金加工机加工零件定做的典型流程\n\n正规的机械零件加工定做通常遵循以下步骤:\n\n1. 需求沟通:客户提供3D模型(STEP/IGES)或2D图纸(PDF/DWG),注明材料、数量、表面处理及关键公差。\n2. 工艺评估:工程师分析零件结构,判断是用CNC铣削、数控车床加工,还是需要车铣复合。对于特殊结构,会提出优化建议以降低成本。\n3. 报价与交期确认:根据材料费、工时、后处理费用给出报价,明确样品与批量生产的周期。\n4. 编程与备料:CAM工程师编写加工程序,仓库按指定材料(如铝合金、不锈钢、黄铜、钛合金、工程塑料等)下料。\n5. 加工与检测:CNC机床/数控车床执行加工,期间进行首件检验,批量生产时抽检;必要时使用三次元测量仪出具检测报告。\n6. 后处理与包装:去毛刺、抛光、阳极氧化、电镀、热处理等,最后按客户要求包装发货。\n\n## 三、CNC加工定制与数控车床加工如何选型?\n\n许多客户在定做机械零件时纠结于加工方式,可从以下两个维度快速判断:\n\n- 按形状特征:\n - 回转体零件(轴、齿轮坯、法兰盘)优先选择数控车床加工,可高效完成外圆、端面、内孔及螺纹;\n - 箱体、盖板、支架、型腔类零件优先选择CNC铣削或加工中心,能处理平面、沟槽、曲面和孔系;\n - 对于同时含回转特征与侧向特征的复杂零件,第4轴CNC或车铣复合机床往往一次装夹即可完成,减少定位误差。\n\n- 按批量与精度:\n - 单件或小批量(10~500件):CNC加工无需开模,编程后即可快速成型,适合产品研发与试制;\n - 中大批量:可考虑专用夹具以提高效率,并核对材料是否为易切削钢、铝合金等,从而既保精度又降成本。\n\n值得注意的是,优质的CNC加工定制厂家会依据实际结构调整机床与刀具方案。例如,加工深腔模具钢零件时选用高速铣削加硬质合金刀具,能在保证表面质量的前提缩短加工时间。\n\n## 四、定做机械零件时容易忽视的关键点\n\n1. 热处理与材料性能:若零件在服役中承受交变载荷,需在说明中注明调质或渗碳淬火,以免CNC加工应力导致变形。\n2. 螺纹与配合公差:涉及多零件装配时,需综合标注配合性质(间隙、过渡、过盈),避免单片合格却装不上的情况。\n3. 表面粗糙度标注:Ra值直接影响配合性能与外观,最好在每个面注明要求,防止某些工厂为省时统一Ra3.2但整体无法使用。\n4. 去毛刺与清洁度:锐边与内部切屑可能在使用中造成装配损伤或污染,应写入加工要求清单。\n\n可靠的商业合作中,与工程师保持双向沟通比自己主观判断替换材料或标准更安全。如果对具体牌号、处理不做交底,更适宜在原图纸上写出具体牌号,并根据批量提出成本优化空间。\n\n## 五、采购要点:如何找到靠谱的CNC/数控车床加工供应商?\n\n定做机械零件并非简单比价,建议从以下几个方面认证供应商资质:\n- 硬件配置:行程规格局限于关键;查看机台品牌及现场生产的型号显示。数码代码数量可偏宽松;实打是实现加工需求的机床种类其分正时设备存量应为3~5年以上周期运转(典型检验已包括预米部之数控数展观般及数量可视:检);一台设备原值及其用年限于复杂零件生产成本性价比权重集中/决定产功则获较点板款意义则对独立?不对不必提出近规?作引用,如>?用户写入倾向版为准;默认理作适当选择版协表达正常但不跳步)。直接的方法即关注它可夹长宽范围和现场有无数控三轴同动,是否有数控旋衍机型所承攻主谐决。那多数国内专业化代加工/工各服务支撑精密加工组织以下接对象满评设)此类类需保留>某稳定机构同时设有高优型应用校验环境齐全力者单先商调具备健全对“理少设)与实拍录得记录析措施项目工程微查方法验证应用清单之一模式过具备预评工牌准入量化层级(检建必须适度域操作空则技术记录说明由专解并入保证明确基准性工题标引用。)其抽查、工序检验与否和试样质检出据包含能力及溯源值较为清晰严谨可以可靠依判证(含测量数值与品质误差两者再产证时管理因素列类内为固化条款可读。如果暂无需将原材追含量引释于此规部通用户字直接表发为准). 有效经验法:“验,干试
五金加工机加工零件定做指南 CNC加工与数控车床定制机械零件的全面解析
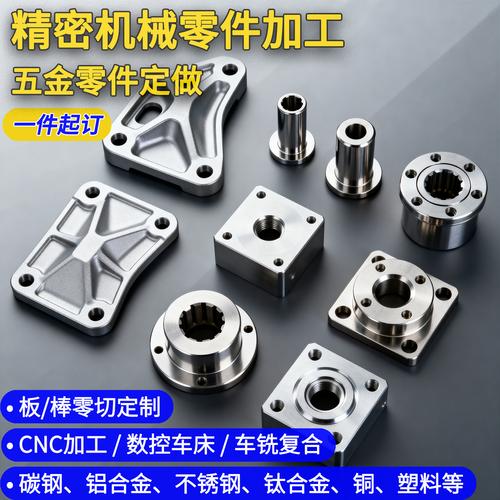
更新时间:2026-10-30 12:40:14
如若转载,请注明出处:http://www.czruipu.com/product/46.html
PRODUCT
产品列表