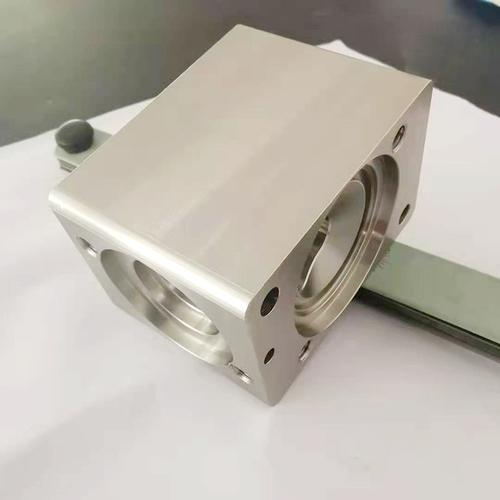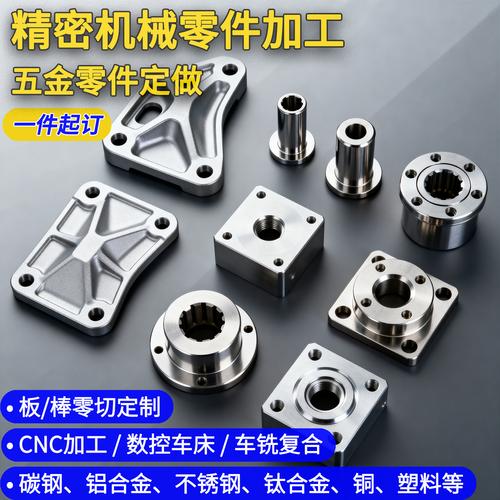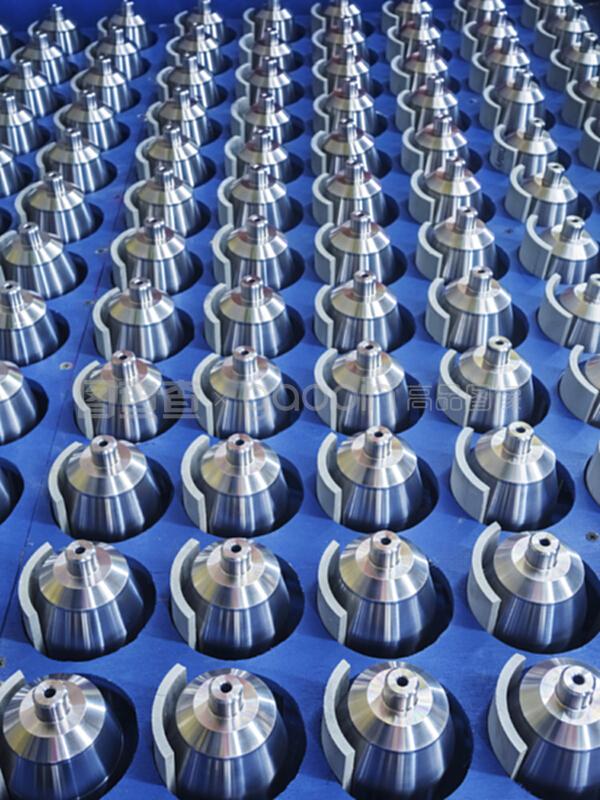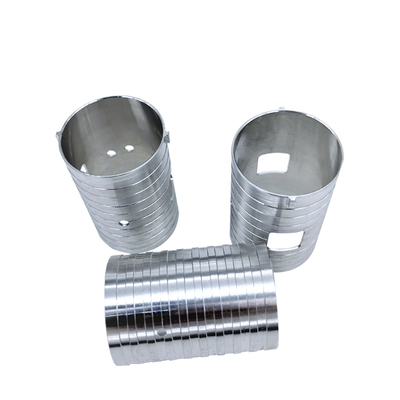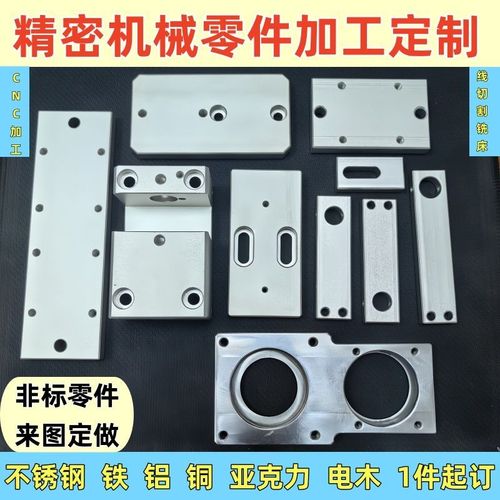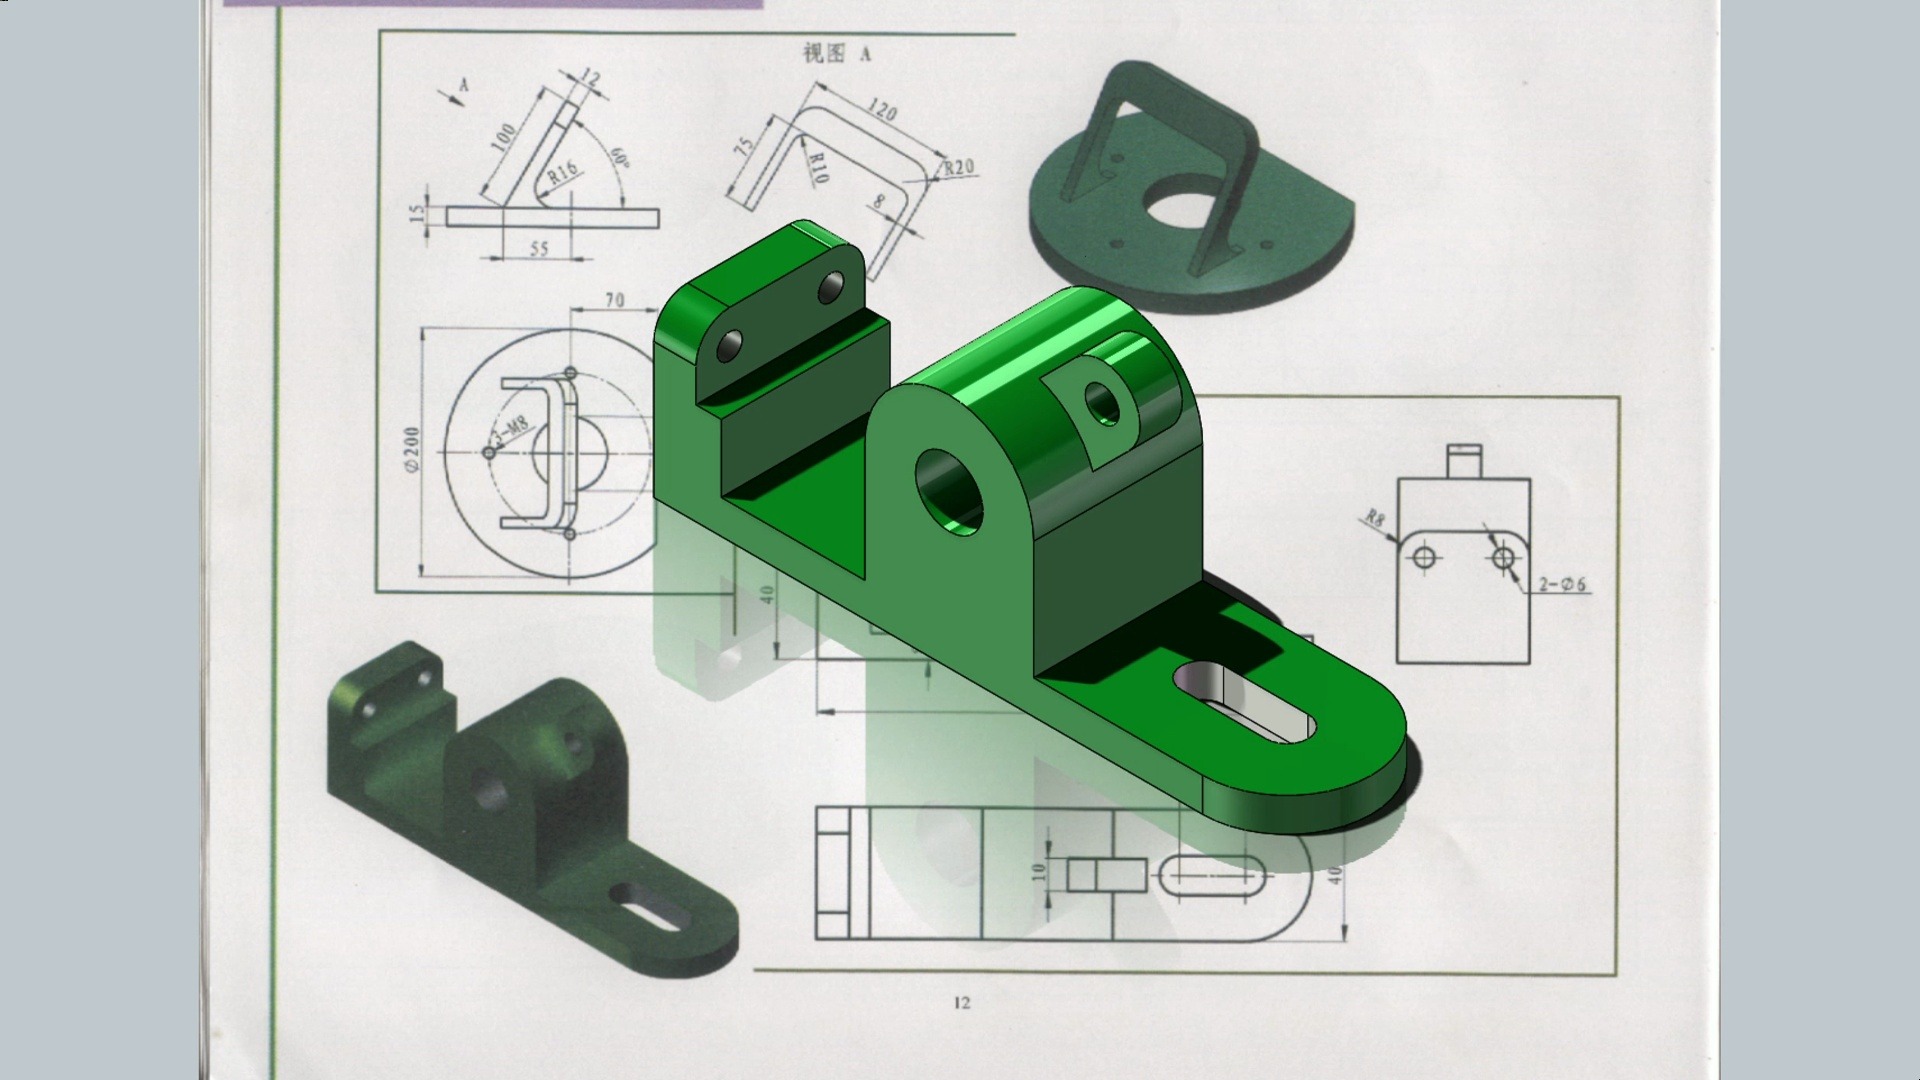
机械加工是机械制造领域中最基础、应用最广泛的加工方法之一。通常来说,机械加工主要是指用刀具切去毛坯上多余的部分,从而使零件获得所需的形状、尺寸、位置精度和表面质量的加工过程。这一过程直接服务于机械零件的生产与制造,是连接原材料与成品零件之间的关键环节。
一、机械加工的基本原理
机械加工的本质是“减法制造”。毛坯(如铸件、锻件、型材等)在初始状态下往往留有超出最终零件尺寸的余量。通过刀具与工件之间的相对运动,刀具以一定的切削速度和进给量切除这些多余材料,逐步逼近设计图纸所要求的几何形态。
常见的机械加工方法包括:
- 车削:工件旋转,刀具直线移动,主要用于加工轴类、盘套类零件的回转表面。
- 铣削:刀具旋转,工件或刀具作进给运动,适用于平面、沟槽、齿轮、复杂曲面的加工。
- 钻削:用钻头在实体材料上加工孔。
- 磨削:用磨具切除微量材料,用于提高尺寸精度和表面光洁度。
- 刨削、插削、拉削等:用于特定形状和批量条件下的加工。
二、机械加工在机械零件制造中的地位
机械零件是组成机器和机械结构的基本单元。无论是承受载荷的轴、齿轮、轴承座,还是起连接、导向、密封作用的螺栓、键、垫片,大多需要经过机械加工才能达到装配与使用要求。机械加工之所以成为零件制造的核心手段,主要因为:
- 精度高:现代机械加工可达到微米级甚至更高的尺寸精度,满足精密配合的需要。
- 表面质量可控:通过不同加工方式和参数组合,可获得从粗加工到镜面加工的多种表面状态。
- 适应性强:既可单件小批生产,也可大批大量生产,适合各种材料(钢、铸铁、有色金属、塑料等)。
- 形状复杂化能力:可加工出孔、槽、螺纹、齿形、曲面等复杂几何特征。
三、毛坯与切削加工的配合
毛坯的制造方法(铸造、锻造、焊接、型材下料等)直接影响机械加工的工序安排和材料利用率。例如,精密铸造或精密锻造的毛坯余量小,可减少切削工时、降低材料浪费;而自由锻毛坯余量大,则需安排粗加工甚至多次粗加工来去除大量余料。因此,在制定机械加工工艺规程时,必须综合考虑毛坯类型、零件材料、生产批量和精度要求。
四、典型机械加工工艺流程
对于一个中等复杂程度的机械零件,常见的加工流程可概括为:
- 毛坯准备:选择或制造毛坯,进行必要的清理、退火等预处理。
- 粗加工:切除大部分余量,获得接近最终形状的轮廓,为精加工留出均匀余量。
- 半精加工:进一步修正形状和尺寸,为精加工创造良好条件。
- 精加工:达到图纸规定的尺寸、形位公差和表面粗糙度。
- 光整加工或特种加工(如需要):如研磨、抛光、电火花、线切割等,用于进一步提高精度或加工特殊材料/结构。
- 检验与后处理:测量尺寸、探伤、清洗、防锈等。
五、
机械加工主要是指用刀具切去毛坯上多余的部分的加工过程,这一定义点明了机械加工的核心特征——依靠刀具切削实现材料去除,从而完成机械零件的成形与精确化。在现代制造业中,尽管增材制造、精密铸造等新工艺不断涌现,机械加工仍然凭借其精度、效率和灵活性,在机械零件生产中占据不可替代的基础地位。理解机械加工的原理与流程,对于机械设计、工艺编制和生产管理都具有重要意义。